Prekast, betonarme elemanın şantiyede değil, kontrollü bir fabrika ortamında önceden dökülüp sertleştikten sonra sahaya taşınarak monte edilmesidir. Türkçede "öndökümlü beton" da denir. Yerinde döküm (in-situ) ile arasındaki temel fark, betonun nerede ve hangi koşullarda sertleştiğidir.
Prekast ile yerinde döküm farkı
| Prekast | Yerinde döküm | |
|---|---|---|
| Üretim yeri | Fabrika | Şantiye |
| Kür koşulu | Kontrollü, çoğu zaman buharlı | Hava koşullarına bağlı |
| Kalıp | Çelik, yüzlerce çevrim | Çoğunlukla ahşap/panel, sınırlı çevrim |
| Yüzey kalitesi | Yüksek ve tekrarlanabilir | Değişken |
| Hava durumu | Üretimi etkilemez | Kış ve yağış işi durdurur |
| Montaj | Vinçle, hızlı | Kalıp–donatı–döküm–bekleme |
| Boyut sınırı | Taşıma ve vinçle sınırlı | Sınır yok |
| Ekonomi eşiği | Tekrar eden eleman | Tekil ve karmaşık geometri |
Fabrikada üretim adımları
- Kalıp hazırlığı — temas yüzeyi temizlenir, ince kalıp yağı uygulanır, kenar profilleri ölçüye göre yerleştirilir.
- Donatı ve ankastre — hasır ya da çubuk donatı, kaldırma ankrajları, elektrik boruları, yalıtım ve bağlantı plakaları konur.
- Döküm — beton yerleştirilir; kıvama göre vibrasyon uygulanır ya da kendiliğinden yerleşen beton (SKB) kullanılır.
- Kür — buhar, sıcak su ya da örtü ile. Buharlı kürde eleman birkaç saatte söküm dayanımına ulaşır.
- Söküm ve kaldırma — kenar profilleri alınır, eleman ankrajlarından vinçle kaldırılır.
- Son işlem ve stok — rötuş, etiketleme, sevkiyat sırasına göre stoklama.
- Montaj — sahada vinçle yerine alınır, birleşim detayları tamamlanır.
Bu zincirde çevrim süresini belirleyen iki şey vardır: kür hızı ve kalıbın söküm kolaylığı. Kalıp iyi tasarlanmışsa bir kalıp günde bir, buharlı kürle bazen iki eleman verir.
Hangi elemanlar prekast üretilir
Yapısal elemanlar
- Kiriş: dikdörtgen, I, L, LT kesitli
- Kolon: konsollu, soketli
- Döşeme: TT, çift T, düz plak
- Duvar paneli ve perde panel
- Makas (çatı makası), aşık
- Merdiven kolu ve sahanlık
Altyapı ve saha elemanları
- Kutu menfez, kanalet, oluk
- Bariyer, bordür, parapet
- Mazgal, rögar, büz ve boru
- Travers, temel kaidesi, soket
- Tetrapod ve kıyı koruma blokları
- İstinat duvarı elemanları, lego blok
Prekastın getirdikleri
- Hız — fabrika üretimi şantiye ile aynı anda yürür; temel atılırken elemanlar dökülmüş olur
- Kalite — kür ve ölçü kontrollü; yüzey tekrarlanabilir
- Mevsimden bağımsızlık — kış şartları üretimi durdurmaz
- Daha az şantiye işçiliği — kalıp ve iskele işi fabrikaya taşınır
- Atık azalması — kalıp yüzlerce kez kullanılır
Sınırları
- Taşıma — eleman boyu ve ağırlığı karayolu ve vinç kapasitesiyle sınırlı
- Birleşim detayı — prekast yapının kritik noktası birleşimlerdir; proje bunu baştan çözmelidir
- Tekrar şartı — tekil ve her biri farklı elemanlarda ekonomi kaybolur
- Ön yatırım — kalıp, vinç, buhar hattı ve stok alanı gerekir
Kalıbın bu süreçteki yeri
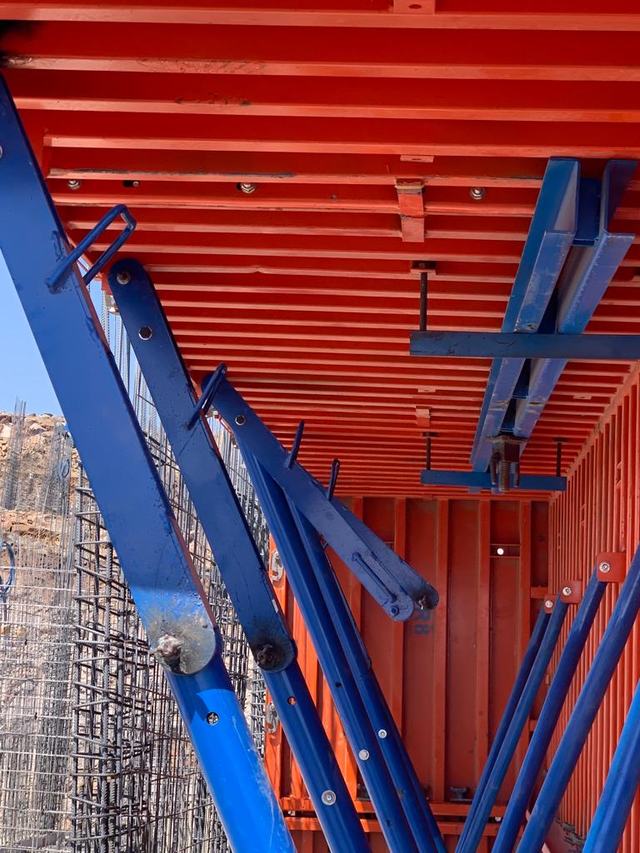
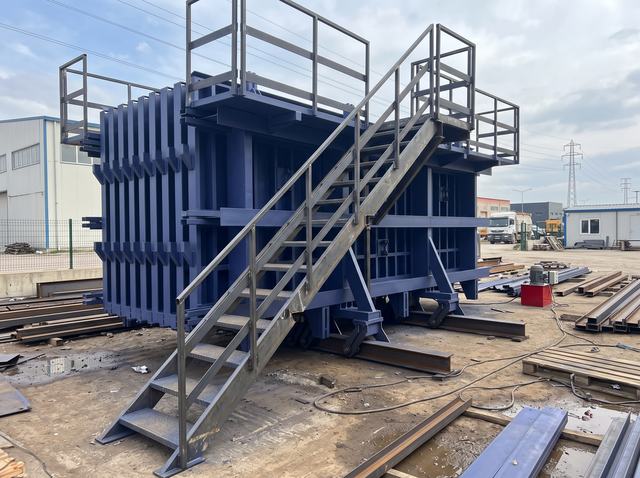
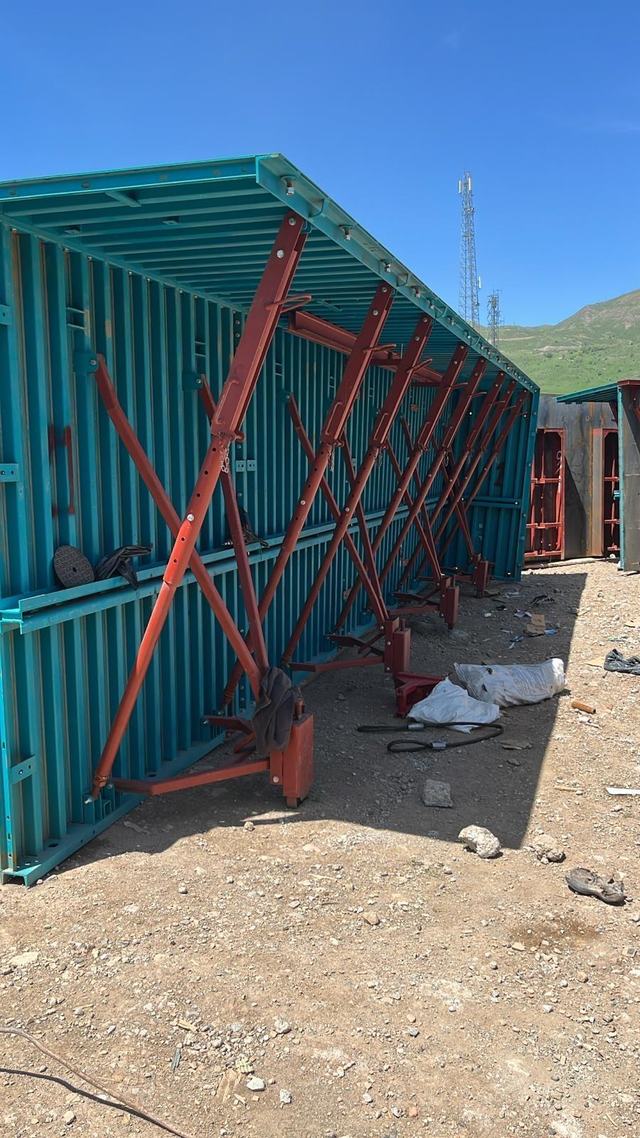
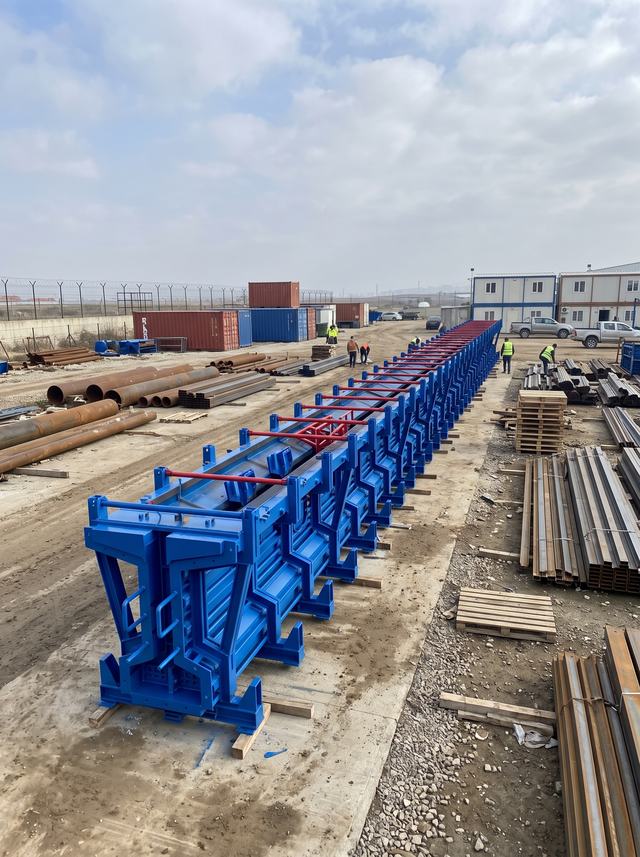
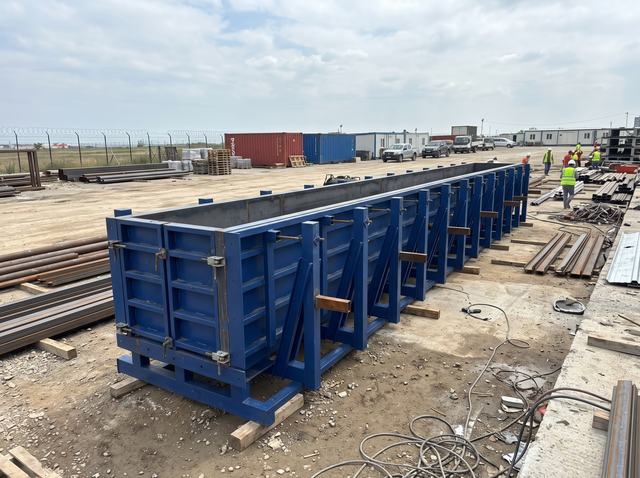
Prekast fabrikasının üretim kapasitesini belirleyen şey beton santrali değil, çoğu zaman kalıp sayısı ve çevrim süresidir. Kalıp:
- Elemanın ölçü toleransını belirler
- Yüzey kalitesini belirler
- Söküm hızıyla günlük adedi belirler
- Ömrü boyunca çevrim başına maliyeti belirler
Bu yüzden kalıp, fabrika kurulurken en sona bırakılacak bir kalem değil; hat düzeniyle birlikte düşünülmesi gereken ana yatırımdır.
Özetle
Prekast, betonarme üretimini şantiyeden fabrikaya taşıyarak hız, kalite ve mevsimden bağımsızlık kazandırır. Kazancın şartı, elemanın tekrar etmesi ve kalıbın o üretim senaryosuna göre tasarlanmış olmasıdır.
BU YAZIDA GEÇEN ÜRÜN GRUPLARI
Projenize uygun kalıp kurgusunu birlikte çıkaralım.
TEKLİF İSTE